 Español
 English
 русский
 عربى
 Deutsch

Inicio / Noticias / Noticias de la industria / ¿Qué causa los defectos comunes en las piezas fundidas de automóviles?
¿Qué causa los defectos comunes en las piezas fundidas de automóviles?
Noticias de la industria-Algunos defectos de fundición son fáciles de pasar por alto. Una pieza sale del molde con una superficie limpia y nadie nota nada hasta que el mecanizado abre una hilera de pequeños agujeros. Otras veces el problema aparece en la mesa de medición o cuando la pieza no se alinea con su componente coincidente. Para los fabricantes de automóviles, cualquiera de estas situaciones significa una inspección adicional, un envío retrasado o una segunda revisión de todo el lote.
La mayoría de los defectos se remontan a un paso específico de la producción. La temperatura del metal, el estado del molde, la velocidad de vertido, la geometría de la pieza y la velocidad de enfriamiento dejan una marca en la pieza terminada. Lo que parece un pequeño defecto superficial suele comenzar mucho antes en el proceso.
Saber cómo se ve cada defecto y por qué se forma hace que las conversaciones con un proveedor de fundición sean mucho más productivas.
Por qué un defecto rara vez tiene una causa
El casting es una cadena. La calidad de la materia prima afecta la fusión. El molde decide cómo entra el metal en la cavidad. Una vez que termina el vertido, comienza la solidificación.
Imagine una parte con protuberancias gruesas conectadas por paredes delgadas. Las paredes delgadas se congelan primero. Si el sistema de alimentación no puede enviar suficiente metal líquido a las áreas gruesas a medida que se encogen, se forman huecos en el interior.
Ahora imagina el problema opuesto. El metal entra en el molde demasiado rápido, el flujo se vuelve turbulento y el aire queda atrapado en él. El resultado es la porosidad del gas.
Ambas partes pueden parecer similares desde el exterior. Por eso la apariencia por sí sola dice poco sobre la causa. Encontrar la verdadera razón significa comprobar el diseño y las condiciones en las que se fabricó la pieza.
Seis defectos que vale la pena conocer
Algunos defectos sólo afectan la apariencia. Otros interfieren con el mecanizado, el ensamblaje o la resistencia que una pieza necesita en servicio.
Porosidad
Porosidad means small holes or cavities, either inside the metal or at the surface. It often hides until machining removes the outer layer.
Hay dos tipos:
- Porosidad de los gases proviene del gas atrapado. La humedad, la mala ventilación y el llenado turbulento son fuentes comunes.
- Porosidad de contracción proviene de la contracción del metal a medida que se enfría, sin metal líquido disponible para llenar el espacio.
La distinción es importante porque las soluciones difieren. Los problemas de gas apuntan hacia el tratamiento del metal y la ventilación del moho. Los problemas de contracción apuntan al sistema de alimentación o al diseño de la pieza.
Cavidades de contracción
Las secciones gruesas se enfrían lentamente y las delgadas, rápido. Cuando una pieza tiene ambos, el último lugar en solidificarse suele ser dentro de la zona gruesa, y es ahí donde tienden a formarse las caries.
Un caso típico es una carcasa con un núcleo central pesado. Si las paredes a su alrededor se congelan antes de tiempo, el centro se queda sin suministro de metal líquido.
Aumentar o reducir la temperatura de vertido rara vez soluciona este problema por sí solo. La ubicación del elevador, el diseño del molde, la elección de la aleación y la forma de la pieza entran en juego. Para trabajos personalizados, una revisión del dibujo antes de construir el molde puede marcar estas secciones con anticipación.
Cierre en frío
Un cierre frío parece una costura delgada donde dos corrientes de metal se encontraron pero no se fusionaron. El metal perdió demasiado calor en el camino, por lo que las corrientes se tocaron sin unirse.
El llenado lento, una mala disposición de la entrada o una cavidad complicada pueden causarlo. Las partes con pasajes estrechos o con secciones llenas desde diferentes direcciones están más expuestas.
Cuando aparece uno, la pregunta útil es por qué las transmisiones no pudieron unirse. La secuencia de llenado, las condiciones de vertido y la disposición del molde son los lugares habituales donde buscar.
Inclusiones
Inclusiones are foreign material trapped in the metal, such as oxide films, slag, or loose sand. Some come from metal preparation, and others from contaminated molds or equipment.
Su importancia depende del tamaño, la posición y la función de la pieza. En una superficie mecanizada, una inclusión expuesta puede estropear el acabado. Es posible que sea necesario examinar más de cerca los internos para encontrarlos.
Cuando las inclusiones sigan regresando, verifique primero la práctica de fusión, el equipo de manipulación y la preparación del molde.
Grietas calientes
Las grietas en caliente se forman mientras la pieza fundida aún está muy caliente, durante la solidificación tardía o el enfriamiento temprano. A medida que el metal se contrae, diferentes áreas se ven retenidas en diferentes cantidades y la tensión tiene que ir a alguna parte.
Las esquinas pronunciadas, los cambios repentinos en el espesor de las paredes y las estructuras complejas aumentan el riesgo. La aleación también importa.
Una grieta debe juzgarse por su ubicación y su profundidad. Una marca superficial poco profunda no es lo mismo que una grieta que se extiende hacia un área funcional. Un examen más detallado viene antes de cualquier decisión de aceptar o reparar.
Desviaciones dimensionales
Las piezas de automóvil tienen que encajar con otras piezas, por lo que la precisión va más allá de la forma general. Un orificio de montaje queda ligeramente desviado. Una cara mecanizada no aparece en el dibujo. Una zona de conexión se desplaza durante el enfriamiento.
Contribuyentes típicos:
- Desgaste del molde o cambio dimensional.
- Enfriamiento desigual y deformación.
- Contracción del metal
- Posicionamiento incorrecto durante el mecanizado
- Métodos de medición inconsistentes
Los puntos de montaje, los orificios y las superficies de conexión deben marcarse como áreas de inspección clave antes de que comience la producción.
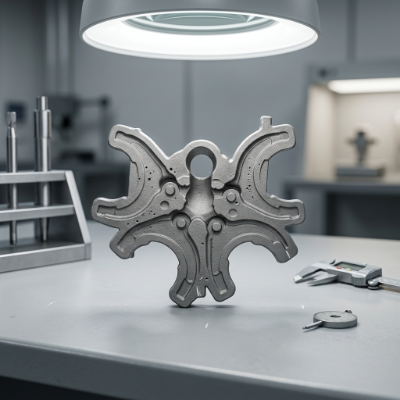
Por qué algunos defectos permanecen ocultos
La inspección visual es un buen comienzo, pero cubre sólo la superficie. Las grietas, los poros visibles y las zonas ásperas pueden detectarse a simple vista. Las cavidades internas y las inclusiones necesitan más.
El método correcto depende del material, la forma de la pieza y los requisitos acordados.
| Método de inspección | Propósito principal | Uso típico |
|---|---|---|
| Inspección visual | Comprueba el estado de la superficie visible. | Revisión de apariencia y superficie. |
| Medición dimensional | Mide características clave y tolerancias. | Verificación de montaje y dibujo. |
| Inspección por rayos X | Examina las cavidades internas y algunas inclusiones. | Evaluación interna del casting |
| Pruebas ultrasónicas | Detecta discontinuidades internas en materiales adecuados. | Comprobaciones de componentes seleccionados |
| Pruebas de dureza | Evalúa la dureza del material. | Verificación de materiales |
| Examen metalográfico | Estudios de estructura metálica interna. | Investigación de defectos y análisis de materiales. |
Una pieza con requisitos internos exigentes puede requerir una inspección por rayos X, según su diseño y criterios de aceptación. Un soporte con varios orificios de montaje necesitará más atención en la medición dimensional.
No todos los castings necesitan todas las pruebas. Lo más sensato es adaptar la inspección a lo que realmente tiene que hacer la pieza.
Conseguir el diseño correcto desde el principio
Algunos problemas sólo aparecen una vez que comienza la producción. Otros aparecen en el dibujo si alguien los busca.
Comience con el espesor de la pared. Las grandes diferencias entre las secciones provocan un enfriamiento desigual y una alimentación más difícil, por lo que las transiciones graduales ayudan cuando la aplicación lo permite.
Observe también las aberturas, nervaduras, esquinas y uniones, ya que dan forma a la forma en que el metal fluye a través del molde.
El mecanizado merece un lugar en la misma reseña. Si es necesario cortar las superficies al tamaño final, la pieza fundida necesita suficiente material adicional allí. Perder esa asignación durante el desarrollo significa cambios posteriores.
La elección del material también pertenece a la discusión. Las aleaciones de aluminio y las aleaciones de cobre se comportan de manera diferente, por lo que la púa debe seguir el uso previsto.
Para un componente nuevo, repasar estos puntos con el fabricante antes del desarrollo del molde ahorra revisiones en el futuro.
Lo que los compradores deben resolver antes de realizar el pedido
Una cotización cubre el precio y el tiempo de entrega. Omite la mayor parte de los detalles técnicos.
Para compradores extranjeros Piezas fundidas de automóviles , la primera conversación debe cubrir la pieza y cómo se utilizará.
Dibujos y dimensiones. Envíe el dibujo más reciente con dimensiones clave, tolerancias y áreas mecanizadas. Si el diseño no es definitivo, dígalo antes de que comience el desarrollo.
Material. Indique el grado de aleación si lo conoce. De lo contrario, describa las condiciones de operación y las necesidades funcionales para que el fabricante pueda sugerir opciones.
Alcance de fundición y mecanizado. Indique si el pedido es solo para piezas fundidas o incluye mecanizado. Esto cambia el plan de producción y los requisitos de inspección.
Aceptación de la calidad. Acuerde las áreas inspeccionadas, los documentos requeridos y si se necesitan pruebas internas.
Aprobación de muestra. Para una pieza nueva, revisar una muestra real antes de la producción regular permite a ambas partes detectar los problemas a tiempo.
Estos puntos son más importantes en los pedidos personalizados. Un acuerdo claro desde el principio reduce la confusión cuando se revisan los dibujos, las muestras y los cronogramas.
Preguntas frecuentes
¿Cuál es la diferencia entre porosidad del gas y porosidad de contracción?
La porosidad del gas proviene del gas atrapado en el metal fundido o en la cavidad del molde. La porosidad por contracción ocurre cuando el metal se contrae durante la solidificación sin suficiente material adicional para llenar el espacio. Como las causas difieren, las medidas correctivas también difieren.
¿Se pueden encontrar defectos internos sin cortar la pieza?
Sí. Dependiendo del material y la estructura, se puede utilizar inspección por rayos X o pruebas ultrasónicas. El método adecuado depende del defecto que se esté comprobando y de los requisitos de inspección.
¿Las grietas en las piezas fundidas de automóviles son causadas únicamente por el enfriamiento?
No. Las grietas por calor están relacionadas con la solidificación y el enfriamiento temprano, pero también pueden desarrollarse durante la manipulación, el mecanizado o el servicio. La apariencia y la ubicación ayudan a identificar la causa.
¿Qué método de fundición se adapta a los componentes de automoción?
La fundición en arena, la fundición a la cera perdida y la fundición a presión se adaptan a diferentes partes. La elección depende del material, la forma, la cantidad de producción, los requisitos dimensionales y la aplicación.
¿Se puede reparar un defecto de fundición?
Algunos defectos de la superficie se pueden solucionar con métodos de reparación aprobados. Los defectos internos y las grietas en áreas funcionales necesitan una evaluación cuidadosa y cualquier reparación debe seguir las especificaciones técnicas y los requisitos del cliente.
Trabajando en piezas personalizadas con China HZJX
Un proyecto de fundición normalmente comienza con un requisito de pieza, no con una página de catálogo. Un comprador puede tener un dibujo, una muestra de referencia o una idea que aún necesita desarrollo.
China HZJX maneja los requisitos de fundición de automóviles en diferentes estructuras y materiales de piezas. Los clientes pueden enviar dibujos y detalles de la aplicación para discutirlos antes de que se confirmen los planes de producción.
Para piezas de fundición de automóviles personalizadas, establezca con antelación el material, la estructura de la fundición, las áreas de mecanizado y las expectativas de inspección. Esto le da al fabricante una idea clara del proyecto y hace que la planificación de la producción sea más práctica.
La calidad de la fundición depende de las decisiones tomadas en cada etapa de fabricación. La atención a los detalles antes de que comience la producción ayuda a prevenir problemas que de otro modo surgirían durante el mecanizado, la inspección o el montaje.
Productos relacionados
-
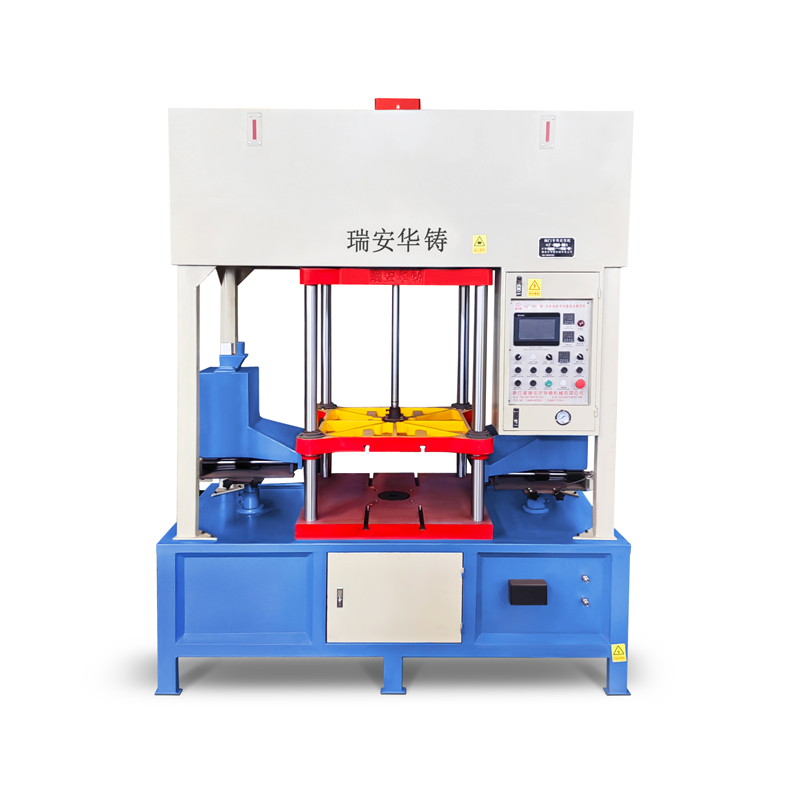
El tirador de núcleo completamente automático con tracción de núcleo está diseñado para optimizar...
Ver detalles -
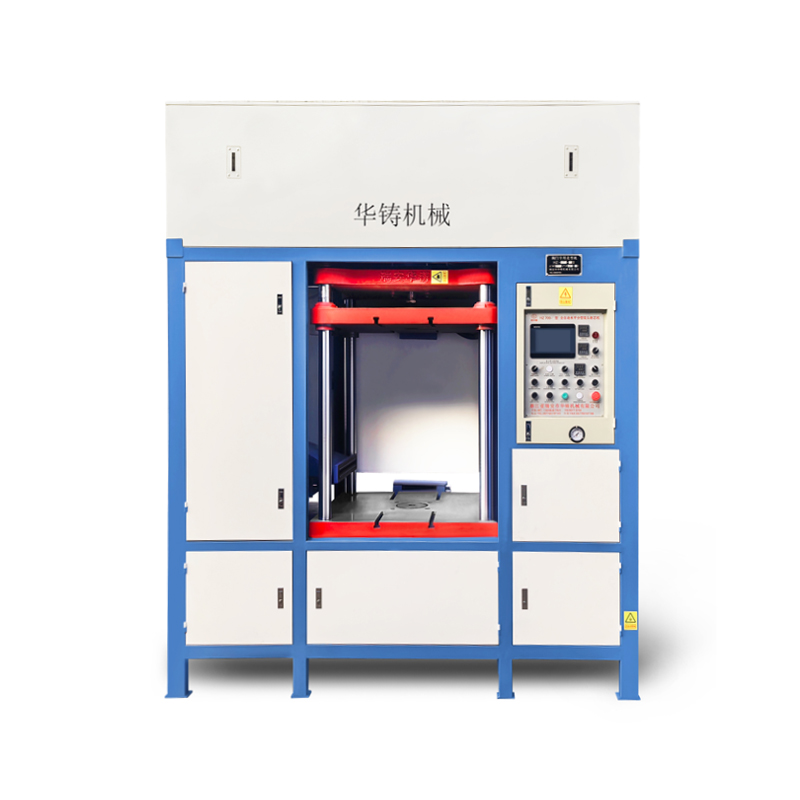
La máquina de tiro de núcleo ecológica totalmente automática es una solución ecológica muy avanza...
Ver detalles -
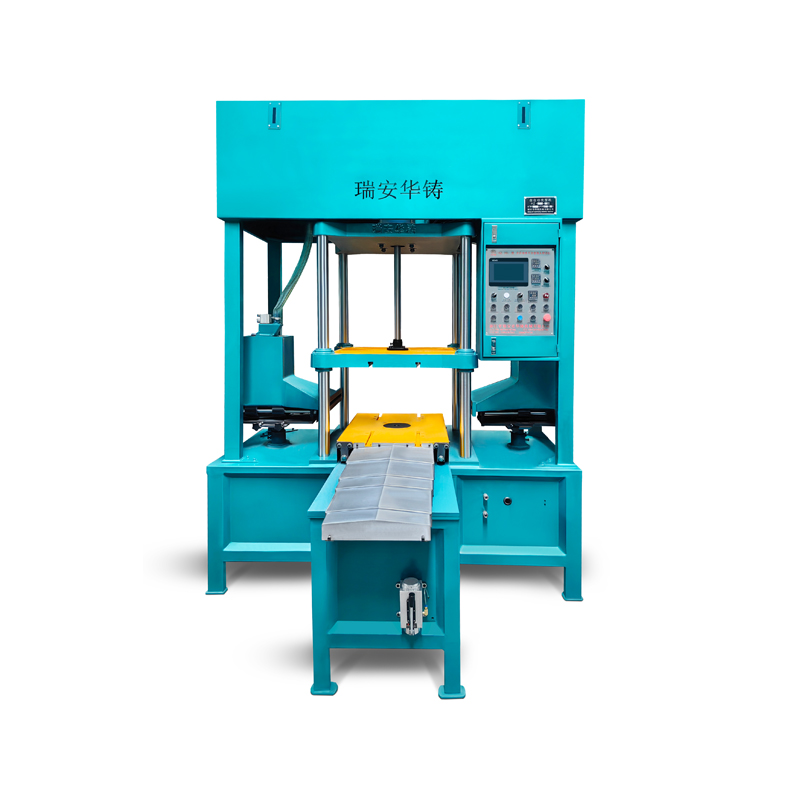
La máquina de disparo de núcleo completamente automática con una eliminación de moho más baja es ...
Ver detalles -
La máquina de disparo de núcleo extraíble de moho inferior está diseñada para ofrecer una alta fl...
Ver detalles -
La máquina de tiro de núcleo totalmente automática hidráulica es una herramienta esencial en las ...
Ver detalles -
La máquina de disparo de núcleo respetuosa con el medio ambiente con un moho más bajo extraíble e...
Ver detalles -
La máquina de disparo de núcleo ambientalmente amigable para el medio ambiente con la puerta del ...
Ver detalles -
La máquina de disparo de núcleo respetuosa con el medio ambiente hidráulico es una tecnología fro...
Ver detalles
Bienvenido a nuestra empresa para diseñar de acuerdo con su diseño y prueba de muestras.
Información de contacto
-
 Ciudad de Haixi, condado de Pingyang, ciudad de Wenzhou, provincia de Zhejiang, China
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Enlaces rápidos
Productos
Derechos de autor©Ruian Huazhu Machinery Co., Ltd. Todos los derechos reservados.

